想要深入了解蝶阀-阀门设计制造销售服务一体产品的各项功能和特点?我们为您准备了精彩视频,不容错过!
以下是:甘肃甘南蝶阀-阀门设计制造销售服务一体的图文介绍

四通球阀生产制作经验品质好放心选择


四通球阀的详细介绍
专注品质品牌企业

远大阀门集团(合作市分公司)推行科学的企业管理,并注重实践、不断探索。通过科学细致的管理,我们j i大降低了 甘南PN40铸钢止回阀、甘肃甘南本地附近中线蝶阀生产成本,为客户带来了实惠;注重实践,使我们从生产管理到施工队伍,培养了一批技术过硬、经验丰富的技术人员;不断探索,使我们把行业发展使命与企业发展相结合,并与各专业机构及高等院校的专家密切合作,进行品质的升级及 甘南本地浮动球阀、甘肃甘南本地附近丝扣截止阀产品的更新,不断地追求顾客的满意。

远大阀门集团(合作市分公司)
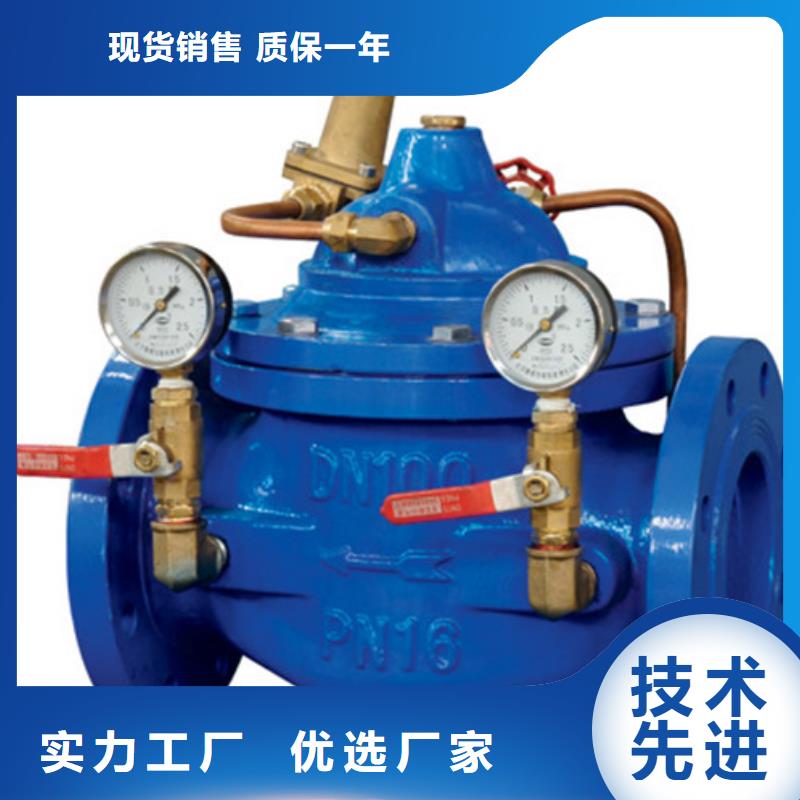
产品实拍图片
从事四通球阀行业多年品质值得信赖


ASTMA352/A352M2006中规定,重要补焊后的去应力或焊后热处理是强制要求。与A217/A217M相对应的行业标准JB/T5263-2005中将重要补焊定义为重缺陷。但事实上,除铸件毛坯可以再加热处理外,许多缺陷往往是在精加工过程中才发现的,已无法再热处理。 因此,生产实践中,通常是由有经验的持有压力容器焊接的焊工在现场用有效的方法解决。精加工后发现的缺陷补焊后,已无法做整体应力回火处理,一般可采用缺陷部位氧-火焰局部加热回火方法。采用大 割炬中性火焰来回摆动,将铸件加热到表面出现目视可见色(约740℃),保温(2min/mm,但不少于30min)。 应力处理后应立即在缺陷处盖上石棉板。珠光体钢阀门通径上的缺陷,补焊时还应在通径内腔填塞石棉板,使之缓冷。不锈钢铸件在补焊后一般不作处理,但应在通风处施焊,使补焊区快冷。在合同和条件许可下,应重做固溶化处理。